
 Motore auto elettrica
Auto ibride ed elettriche in officina: la sicurezza non si ferma agli attestati. Ecco cosa fare
La sicurezza delle auto ibride ed elettriche non si misura dagli attestati appesi al muro, ma dalla capacità di applicare procedure, utilizzare gli strumenti corretti e gestire i rischi reali. Una guida completa realizzata insieme a EVSAFE
La sicurezza delle auto ibride ed elettriche non si misura dagli attestati appesi al muro, ma dalla capacità di applicare procedure, utilizzare gli strumenti corretti e gestire i rischi reali. Una guida completa realizzata insieme a EVSAFE
La transizione elettrica è arrivata in officina prima che la cultura dell’officina fosse pronta ad accoglierla. Veicoli con sistemi di trazione a 400 o 800 volt, pacchi batteria che superano facilmente le decine di kilowattora di energia immagazzinata, gestori termici sofisticati, software che decide quando un componente è davvero “isolato”: tutto questo convive con strumenti, abitudini e perfino layout fisici che, in molte officine italiane, sono ancora calibrati su un mondo “a benzina”.
Per capire cosa serve davvero per lavorare in sicurezza sui veicoli elettrificati, la redazione di SICURAUTO.it – nell’ambito del 6° Aftermarket Report – ha raccolto il contributo degli specialisti di EVSAFE, realtà italiana attiva nella manutenzione, riparazione, gestione post-incidente e formazione dedicata ai veicoli elettrici e ibridi. Ne è nata una guida pratica che affronta, attraverso domande e risposte, alcuni dei temi più rilevanti per il mondo dell’autoriparazione: dai requisiti normativi alle qualifiche professionali, dalle attrezzature necessarie alle procedure operative, fino alla gestione delle emergenze e dei veicoli incidentati.
L’obiettivo è fornire indicazioni concrete e basate sull’esperienza sul campo, distinguendo tra obblighi normativi, buone pratiche e errori da evitare. Perché la sicurezza delle auto ibride ed elettriche non dipende soltanto dagli attestati conseguiti, ma dalla capacità di applicare correttamente procedure, utilizzare gli strumenti adeguati e gestire consapevolmente i rischi associati agli interventi ad alta tensione.
📊
Questo contenuto fa parte del 6° Aftermarket Report di SICURAUTO.it dal titolo: “L’Aftermarket nell’era delle regole europee: opportunità, vincoli e nuove specializzazioni”.
Quali sono oggi i requisiti minimi normativi per un’officina che vuole operare su veicoli elettrici?
In Italia sino ad oggi non è esistita – ed è bene saperlo subito – una norma scritta espressamente per gli impianti di trazione dei veicoli elettrici. Il quadro normativo applicabile si è costruito “per estensione”, combinando una norma tecnica nata per gli impianti elettrici fissi con la legislazione generale sulla sicurezza del lavoro. Il riferimento operativo è attualmente la CEI 11-27 nella sua sesta edizione del 2025, letta insieme alla CEI EN 50110-1 (CEI 11-48) e al D.Lgs. 81/2008, in particolare agli articoli 82 e 83 del Testo Unico Sicurezza, che vietano lavori su parti in tensione senza personale qualificato e procedure formalizzate.
IL SALTO IN ARRIVO: LA SPECIFICA TECNICA CEI 78-24
Il quadro normativo sta per cambiare in modo sostanziale. Il Comitato Elettrotecnico Italiano ha completato l’inchiesta pubblica (chiusa il 24 febbraio 2025) sul progetto PRJ-3518, che diventerà la Specifica Tecnica CEI 78-24 “Gestione del rischio elettrico su veicoli elettrici ed ibridi – Parte 1: attività su veicoli”. È la prima vera norma italiana scritta espressamente per il rischio elettrico nei veicoli, ed era attesa da anni: la CEI 11-27, che oggi viene applicata “per analogia”, nasce per impianti fissi e mostra i suoi limiti quando viene calata sul veicolo.
Per chi gestisce un’officina la CEI 78-24 introduce alcune novità sostanziali, di cui è bene tenere conto fin da subito anche se la pubblicazione finale è ancora attesa (leggi qui l’approfondimento sulla norma CEI 78-24, creato insieme al Comitato Elettrotecnico Italiano):
- Figure professionali specifiche del veicolo. Oltre a PES, PAV e PEC viene definito il Gestore del Veicolo (GV) – equivalente al Gestore d’Impianto della CEI 11-27 – e il Responsabile del Veicolo (RV), tipicamente il capo officina, persona PES (eventualmente PEI) responsabile dell’accettazione e dell’individuazione del tipo di lavoro da effettuare;
- Classificazione esplicita dei lavori: fuori tensione, sotto tensione, in prossimità di parti attive, lavoro non elettrico con rischio elettrico (es. carrozzeria, lavaggio, movimentazione). Ognuna richiede una qualifica e una procedura distinta;
- Percorso formativo dedicato su veicoli elettrici e ibridi, articolato in due livelli: livello 1 teorico (minimo 12 ore) per chi ha responsabilità organizzative o esegue lavori non complessi; livello 2 operativo per chi interviene attivamente su pacco batteria e parti in tensione;
- Priorità delle istruzioni del costruttore: la Specifica Tecnica afferma esplicitamente che le istruzioni del costruttore del veicolo prevalgono sulle prescrizioni normative. È una buona prassi che troppe officine ancora ignorano.
LE TRE FIGURE TECNICHE OGGI IN VIGORE (CEI 11-27)
- PAV (Persona Avvertita) – operatore che ha ricevuto un’avvertenza formale sui rischi elettrici e che lavora sotto la supervisione di una PES. È la figura tipica del meccatronico junior in formazione;
- PES (Persona Esperta) – ha conoscenza, esperienza e capacità di analisi tali da pianificare l’intervento, valutare il rischio elettrico e dirigere i lavori. Almeno una PES deve essere presente durante ogni intervento HV;
- PEI (Persona Idonea ai Lavori sotto Tensione) – qualifica aggiuntiva, riconosciuta dal datore di lavoro, che abilita all’intervento su parti effettivamente in tensione. Non basta seguire un corso: l’idoneità va attribuita per iscritto;
COSA DEVE AVERE, IN PRATICA, L’OFFICINA
Tradotto in obblighi operativi, un’officina che vuole essere a norma deve poter dimostrare almeno questi punti:
- Aggiornamento del DVR (Documento di Valutazione dei Rischi) con una specifica voce per il rischio elettrico da trazione HV – non basta il rischio elettrico “da impianto”;
- Formazione documentata secondo CEI 11-27 ed. 2025 con componente teorica e – soprattutto – pratica su veicoli reali, allineata fin d’ora ai contenuti della futura CEI 78-24;
- Procedure scritte di sicurezza, inclusa la procedura LOTO (Lockout/Tagout) sul service disconnect e la check-list di messa in sicurezza;
- Almeno una PES presente fisicamente ad ogni intervento sul sistema HV: nessun lavoro “al volo” su pacco batteria o cavi arancioni senza supervisione qualificata;
- DPI e utensileria isolati 1000 V conformi alle norme tecniche di riferimento (IEC 60900 per gli utensili, EN 60903/EN 50365 per i DPI), con registro di verifica periodica.
PERCHÉ LA QUALIFICA FORMALE NON BASTA: UNO SCENARIO REALISTICO
La PES non è un titolo che il tecnico si porta in tasca: è un atto formale del datore di lavoro che attribuisce, per iscritto, un’idoneità a una persona specifica, su un perimetro tecnico specifico. È qui che si gioca la responsabilità reale, e qui che vediamo accadere i pasticci più frequenti.
Immaginiamo un caso non infrequente. Un titolare di carrozzeria assume un nuovo capo officina con attestato PES/PAV/PEI in regola, conseguito qualche anno prima frequentando un corso classico sulla sicurezza elettrica – quadri elettrici industriali, impianti civili, lavori sotto tensione su impianti fissi. Sulla carta tutto torna: il datore di lavoro nomina formalmente la PES, aggiorna il DVR, archivia gli attestati. Sei mesi dopo arriva in officina la prima berlina elettrica seriamente incidentata: il capo officina, fidandosi del proprio attestato, decide di rimuovere il pacco batteria per una verifica. Conosce la procedura LOTO sui quadri di cabina, ma non ha mai sentito parlare di tempi di scarica del DC-link specifici per quel modello, di codici colore non standardizzati tra costruttori cinesi e tedeschi, di varianti di service disconnect che richiedono un sequenziamento preciso per non innescare un arco. Anche se non succede nulla di drammatico – magari solo un errore BMS persistente, o una verifica di isolamento che dà valori sospetti, o un piccolo arco al disinnesto – il datore di lavoro ha già un problema serio: la PES è stata nominata su un perimetro per cui non era effettivamente competente, e in caso di sinistro la copertura assicurativa rischia di non rispondere e la responsabilità penale risale alla persona che l’ha nominata.
È esattamente per questo motivo che la futura CEI 78-24 introduce un percorso formativo dedicato e graduato (livello 1 teorico, livello 2 operativo) e che noi, in EVSAFE, eroghiamo formazione PES/PAV/PEI specifica per veicoli elettrici e ibridi su veicoli reali – non sui banchi di un’aula, dove un’auto vera non è mai entrata.
Quali sono “best practice” non obbligatorie ma fortemente raccomandate?
Il perimetro normativo definisce il minimo legale; la prassi professionale di chi lavora seriamente sull’elettrico va sempre un passo oltre. Le pratiche che seguono non sono prescritte da una norma cogente, ma rappresentano lo standard tecnico che ci aspettiamo di trovare in un’officina seria – e che noi pretendiamo dai centri partner che entrano nella rete EVSAFE.
ORGANIZZAZIONE FISICA DELLA SICUREZZA
- Area di lavoro EV dedicata e segnalata, con delimitazione fisica (catenelle, paletti, cartelli “Lavori elettrici in corso – non avvicinarsi”) attivata ogni volta che si interviene sul sistema HV. Non è una formalità: serve a impedire che un collega passi accanto al ponte e tocchi accidentalmente un cavo arancione;
- Separazione fisica tra zona di intervento, zona di ricarica e zona di stoccaggio batterie. Tre attività con profili di rischio diversi che non devono mai sovrapporsi;
- Container o armadio certificato per batterie danneggiate o sospette, coerente con ADR DS 376 / Istruzione P911 e – per lo stoccaggio prolungato – con linee guida tipo VDMA 24994. Una batteria in dubbio non si tiene “in un angolo”.
PROCEDURE E CULTURA TECNICA
- Piano di emergenza concordato dai Vigili del Fuoco del territorio e comunicato all’assicurazione, con procedura specifica per thermal runaway. È molto più efficace farsi conoscere dai VVF locali in tempi di pace, che chiamarli mentre il pacco batteria fuma (di sicurezza in caso di incendio in officina ne parliamo qui con Emme Antincendio, in un approfondimento dedicato, ndr);
- Rotazione e aggiornamento periodico della formazione PES/PAV/PEI con cadenza non superiore a cinque anni – buona prassi internazionale – e con quote significative di esercitazione pratica, non solo teoria d’aula. Quando entrerà in vigore la CEI 78-24, si aggiungerà il livello formativo specifico per veicoli (livello 1 e 2);
- Tracciabilità digitale delle operazioni HV: check-list firmate, foto pre/post intervento, registrazione strumentale delle misure di isolamento. È quello che fa la differenza in caso di sinistro o contestazione;
- Validazione incrociata (“second pair of eyes”) sugli interventi che toccano direttamente la batteria di trazione;
- Formazione anche del personale non tecnico: accettazione, lavaggio, autoricovero. Chi sposta un’auto in piazzale o la spruzza con idropulitrice deve sapere riconoscere un veicolo elettrico e cosa non fare.
Queste pratiche non sono accessorie da scegliere a piacere: sono la condizione necessaria per sostenere il livello di sicurezza che ci si aspetta da chi opera professionalmente sull’elettrico. È il salto culturale tra “essere a norma” ed “essere sicuri”.

Qual è la differenza concreta tra un tecnico formato “sulla carta” e uno realmente in grado di operare in sicurezza?
È la domanda che sentiamo più spesso da titolari e responsabili tecnici. La risposta sincera è: la differenza è ampia, è quotidiana e non si colma con un altro corso d’aula. Si colma con esposizione ripetuta a veicoli reali, con affiancamento e con una cultura del lavoro che premi chi misura e traccia, anziché chi va veloce.
L’attestato PES/PAV/PEI dimostra che il tecnico ha ricevuto le nozioni: è una condizione necessaria. Non dimostra che le applichi sotto pressione, alle 18:30 di un venerdì, su un’auto incidentata di un cliente arrabbiato. La qualità del tecnico “in sicurezza” si misura nei dettagli, e si vede a colpo d’occhio quando entra nel reparto.
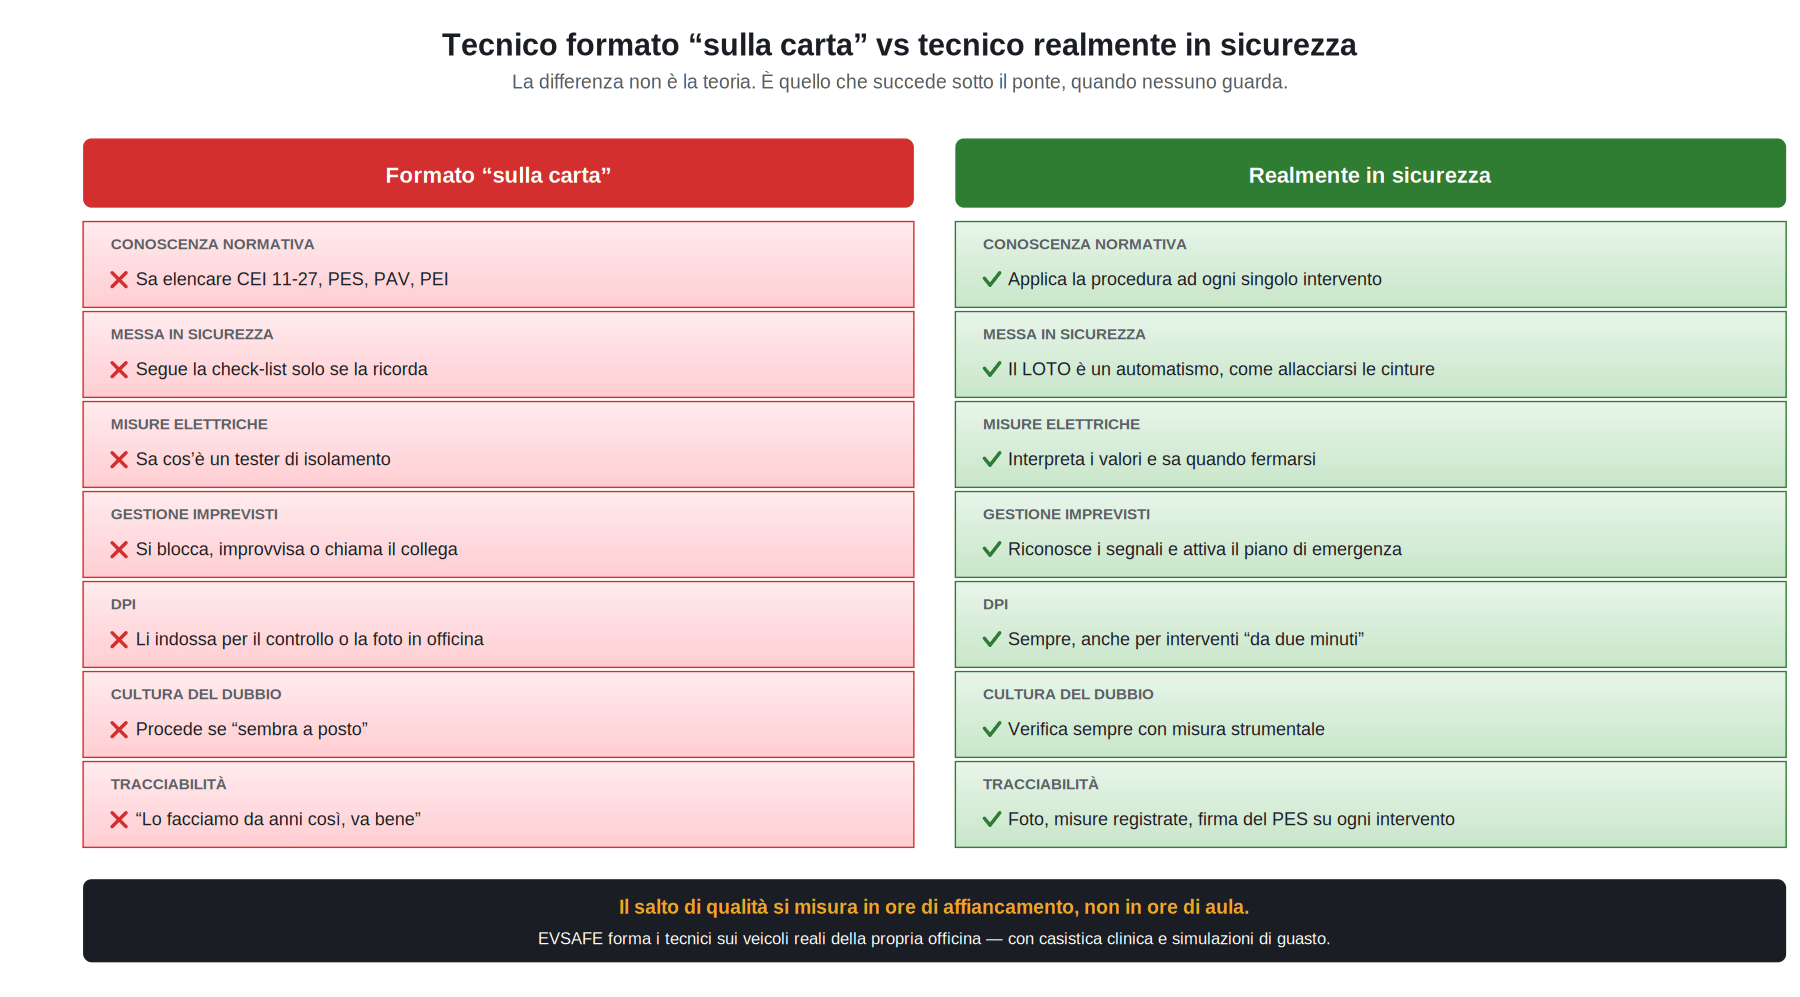
Figura: Differenze pratiche tra tecnico formato “sulla carta” e tecnico realmente in sicurezza.
LE SEI DIMENSIONI DELLA DIFFERENZA
Schematizzando, queste sono le sei dimensioni in cui il tecnico maturo si distingue dal tecnico solo qualificato. Ognuna di esse, a sua volta, è il risultato di settimane di pratica accompagnata.
- Conoscenza normativa: passare dalla citazione mnemonica della CEI 11-27 alla sua applicazione automatica – sa quale articolo si attiva in quale momento dell’intervento, e segue gli sviluppi della CEI 78-24;
- Messa in sicurezza: il tecnico maturo non “ricorda” la check-list LOTO, la esegue come un automatismo, allo stesso modo in cui mette la cintura quando sale in macchina;
- Misure elettriche: sa cos’è un tester di isolamento, ma soprattutto sa interpretare il valore – capisce quando un megaohm “basso” è ancora normale e quando invece va fermato tutto;
- Gestione degli imprevisti: davanti a un BMS che restituisce un errore inaspettato, non improvvisa: riconosce il segnale, ferma l’intervento e attiva il piano di emergenza scritto;
- DPI: guanti dielettrici, casco, visiera, scarpe isolanti li indossa anche per un intervento da “due minuti”. Sa che il rischio elettrico è binario: c’è o non c’è, non si gradua col tempo;
- Cultura del dubbio: non procede se “sembra a posto”. Verifica con misura strumentale. È la differenza tra il professionista e il dilettante.
Un messaggio chiaro da lasciare ai lettori: la formazione fa la qualifica. La supervisione fa il professionista. La cultura aziendale e il continuo aggiornamento fanno la sicurezza.
Quali errori pratici commettono più spesso i tecnici appena formati?
La nostra esperienza diretta in officina e in aula EVSAFE ci permette di individuare alcuni schemi ricorrenti. Non sono errori di malafede: sono il prodotto di una formazione spesso troppo “da slide” e di un’industria che ancora non ha codificato bene il passaggio dalla teoria alla pratica HV. Conoscerli è il primo passo per evitarli.
GLI ERRORI PIÙ FREQUENTI
- Considerare il veicolo “spento” perché il quadro è off. Il sistema HV può restare in tensione per minuti dopo lo spegnimento, a causa dei capacitori del DC-link. Spento non significa scarico;
- Saltare la misura di assenza tensione prima di toccare componenti HV. È il passaggio più importante della procedura di messa in sicurezza, ed è quello più spesso “assunto” anziché verificato;
- Usare DPI non adeguati o non aggiornati: guanti generici da officina al posto dei dielettrici, oppure guanti dielettrici scaduti o non testati nei sei mesi precedenti. Un guanto dielettrico non testato non è un DPI: è un placebo;
- Confondere “fuori tensione” con “isolato”. Un cavo arancione non energizzato resta comunque un componente HV – va trattato con la stessa cura, perché può essere riattivato per errore;
- Omettere il LOTO (etichettatura e blocco fisico della chiave service): in officine piccole, dove “ci si conosce tutti”, succede di non lockare. Basta un collega ignaro che riattiva il veicolo per trasformare l’incidente in tragedia;
- Applicare la CEI 11-27 “per analogia”. La norma è nata per impianti elettrici fissi e qualcuno conclude – sbagliando – che non si applichi ai veicoli perché “non è scritto veicoli”. È esattamente il vuoto che la CEI 78-24 viene a colmare;
- Sottovalutare il rischio nei lavori di carrozzeria: colpi con martelletto, saldature, riscaldamento puntuale vicino al pacco batteria senza averlo prima scollegato. Un urto non visibile dall’esterno può attivare un evento termico ore dopo.
L’EQUIVOCO A MONTE: LA FORMAZIONE “CON AGGIUNTA”
C’è un’interpretazione errata che precede tutti gli errori operativi, ed è di natura culturale. Una parte rilevante dell’offerta formativa attualmente in circolazione è costituita dal classico corso PES/PAV/PEI da impianti elettrici fissi — quello che molti formatori erogano da dieci anni — a cui sono stati aggiunti, in coda, alcuni concetti generici sui veicoli elettrici: il colore arancione del cavo, lo schema di principio del BMS, qualche slide sulle batterie al litio. Concetti spesso da ricerca superficiale, non frutto di una pratica reale in officina.
Il problema non è solo che questi corsi non bastano. Il problema è che producono tecnici (e datori di lavoro) convinti di essere a posto, e quindi meno cauti — esattamente l’opposto dell’obiettivo. Quando entrerà a regime la CEI 78-24, con il suo doppio livello formativo specifico per veicoli, queste “formazioni con aggiunta” non saranno più sufficienti. Anticipare il salto, oggi, è una scelta competitiva oltre che di sicurezza.
ALCUNI ERRORI SONO MOLTO PIÙ GRAVI DI QUANTO SEMBRINO: LA CURVA DEL THERMAL RUNAWAY
La gerarchia di gravità degli errori sopra elencati non è intuitiva. Tutti sembrano “trascurabili” finché non producono conseguenze. Ma le conseguenze, sui veicoli elettrici, hanno un comportamento fisico molto particolare: non sono lineari nel tempo. Un piccolo danno cellulare causato da un urto sottovalutato non produce un riscaldamento proporzionale, produce un riscaldamento esponenziale dopo una latenza variabile. È la dinamica del thermal runaway (ne abbiamo già parlato nella primissima inchiesta di SICURAUTO.it del 2022 sui rischi di incendio delle auto con batterie al litio, ndr).
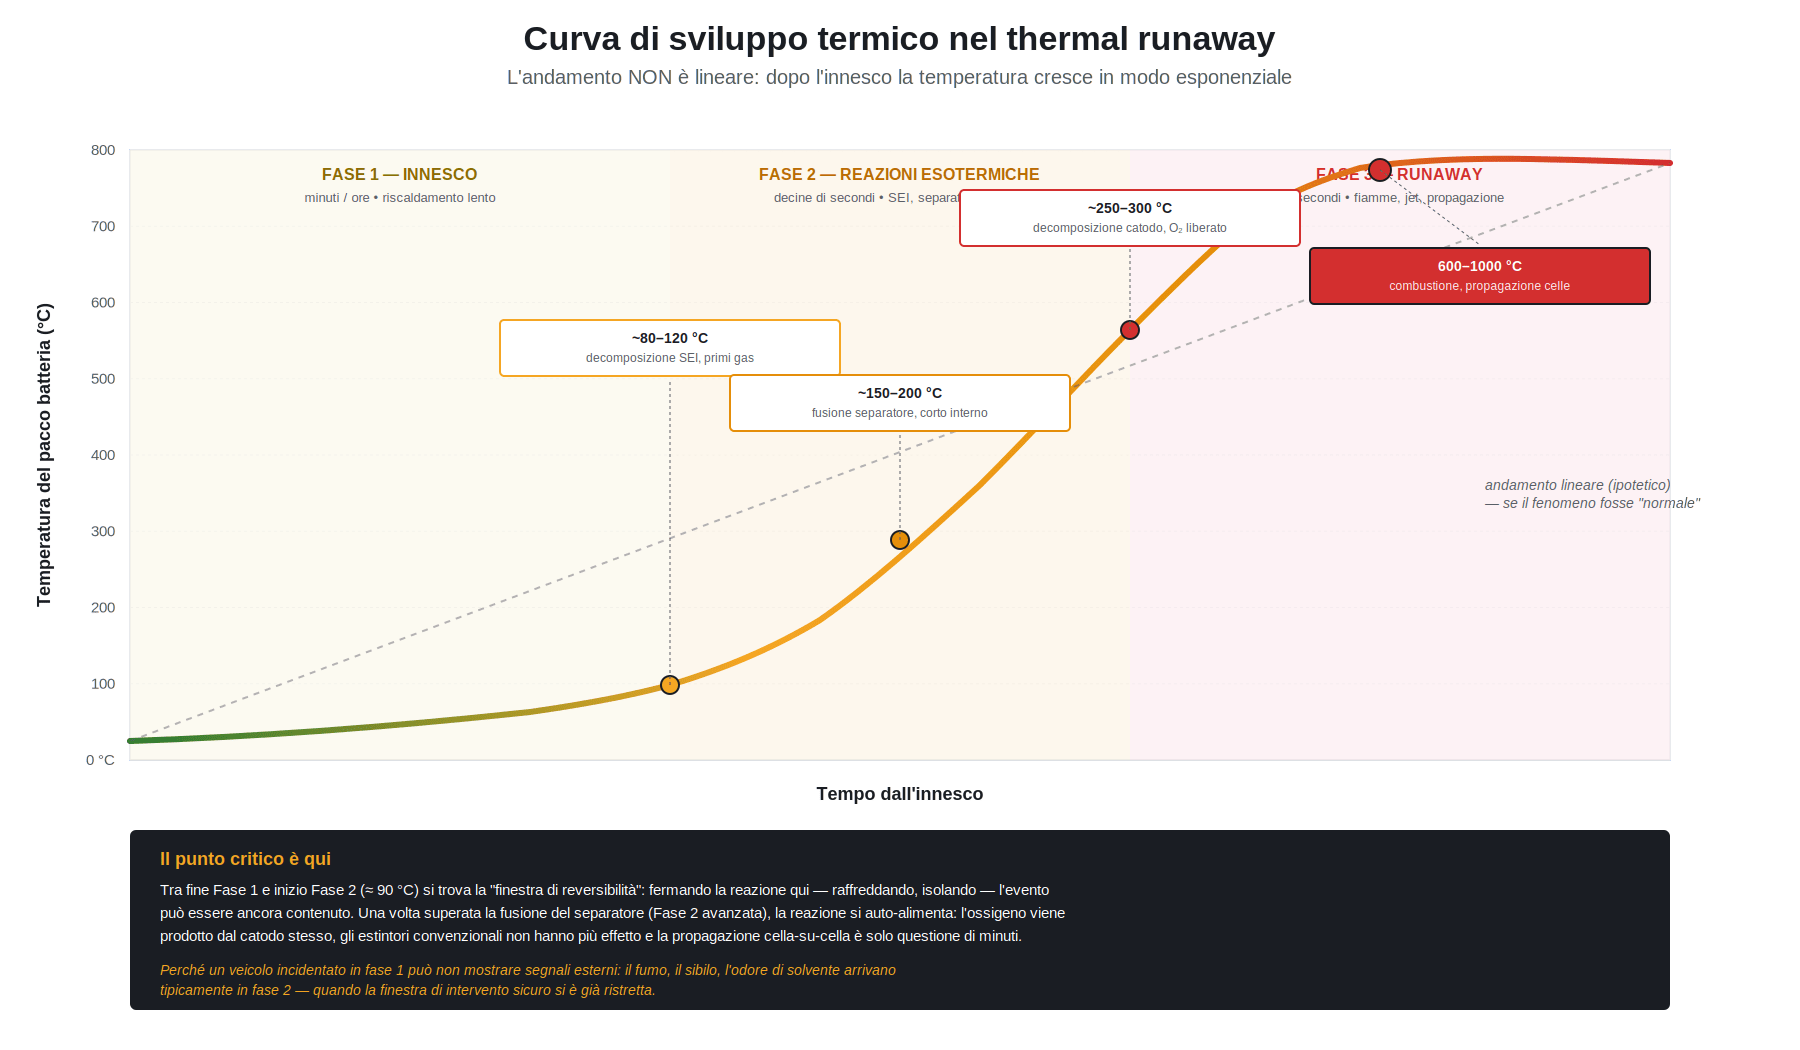
Figura: La temperatura del pacco batteria nel thermal runaway non cresce in modo lineare. Le finestre di intervento sicuro si trovano nelle prime fasi — quando spesso non ci sono ancora segnali esterni evidenti.
Il fil rouge degli errori è quasi sempre lo stesso: assumere invece di misurare. Il salto di maturità professionale avviene quando il tecnico sostituisce la frase “dovrebbe essere a posto” con un valore numerico letto dallo strumento e firmato sulla check-list. È l’unico modo per intercettare un problema mentre è ancora nella zona verde della curva – e non quando il primo sibilo dal sottoscocca lo annuncia in zona rossa.
Qual è il kit minimo di attrezzature che un’officina dovrebbe avere per operare in sicurezza su EV?
Il “kit minimo” non è un’opinione: è la combinazione di DPI, attrezzatura collettiva e strumentazione di misura che, se manca anche solo per una voce, impedisce di certificare la messa in sicurezza del veicolo. Lo riassumiamo qui sotto in tre famiglie, ordinate per priorità d’acquisto.
| Categoria | Cosa serve | Riferimento |
|---|---|---|
| DPI personali | Guanti dielettrici classe 0 (1000 V) con sovraguanti meccanici, testati ogni 6 mesi; visiera/occhiali isolanti; casco dielettrico; calzature antistatiche/isolanti; abbigliamento a bassa conduttività e ignifugo (con protezione da arco elettrico richiamata anche dalla CEI 78-24). | EN 60903 / EN 50365 / IEC 61482 |
| Attrezzatura collettiva | Tappeto isolante 1000 V; set utensili isolati (chiavi, cacciaviti, pinze); cartelli e barriere mobili “Lavori elettrici in corso”; kit LOTO (lucchetti, cartellini, custodie per chiave service); estintore per incendi elettrici; coperta antincendio EV. | IEC 60900 / DIN SPEC 91489 |
| Misura di base | Multimetro CAT III/IV 1000 V certificato per misure DC su sistemi di trazione; puntali di sicurezza con cappucci; pinza amperometrica DC ad alta tensione. | IEC 61010-031 |
Il dettaglio importante: la dotazione va periodicamente verificata. I guanti dielettrici, in particolare, vanno testati ogni sei mesi (prova di tenuta dielettrica), e ogni utilizzo richiede un’ispezione visiva e il “rolling test” — gonfiare il guanto e cercare perdite. Un guanto in armadio da due anni, mai testato, è un guanto da buttare.
Il secondo dettaglio importante: la “coperta antincendio EV” è una voce nuova rispetto al kit antincendio classico dell’officina. Le coperte conformi a DIN SPEC 91489 sono progettate per contenere — non spegnere — un thermal runaway, dando tempo all’intervento dei VVF. Su un pacco litio, l’estintore a polvere è scenografico ma poco utile.
Oltre al kit minimo, quali strumenti di misura avanzati sono indispensabili oggi per certificare che il veicolo sia davvero in sicurezza?
Il kit di base permette di lavorare; non permette di certificare. Per dichiarare con responsabilità che un veicolo è elettricamente sicuro – prima di smontare un componente, prima di rimettere mano dopo un sinistro – serve una strumentazione più sofisticata. È qui che molte officine si fermano, e dove la differenza tra una riparazione approssimativa e una riparazione tecnicamente tracciabile e ripetibile diventa evidente. Tracciabile significa che ogni misura è registrata, datata e riconducibile allo strumento e all’operatore; ripetibile significa che, ripetuta a distanza di tempo o da un altro PES, restituisce lo stesso esito. Sono i due requisiti che reggono qualunque certificazione tecnica seria, e nel mondo dell’elettrico non sono opzionali.
LO STRUMENTARIO DI CERTIFICAZIONE CORRETTO PER OPERARE SU AUTO ELETTRICHE ED IBRIDE
- Tester di isolamento (Megger) fino a 5 kV: misura la resistenza di isolamento tra HV+/HV− e chassis. Il valore atteso è nell’ordine dei megaohm (tipicamente decine, su pacco batteria sano); un valore basso è il primo, e a volte unico, indicatore di una perdita di isolamento incipiente;
- Milliohmetro / micro-ohmetro a 4 fili: serve a verificare la continuità di terra, l’equipotenzialità del telaio e l’integrità dei collegamenti di potenza. Le resistenze attese si misurano nell’ordine dei milliohm: un dato che il multimetro standard non vede correttamente;
- Voltmetro/multimetro CAT III–IV 1000 V dedicato HV — qui un punto importante. La misura di assenza tensione su un sistema di trazione è in DC e va sempre eseguita a contatto, su due punti, con strumento certificato. Vale la pena chiarire che i comuni rilevatori di tensione “senza contatto” (Non-Contact Voltage detector, NCV) commercializzati per impianti civili non sono adatti: rilevano il campo elettromagnetico generato dalla corrente alternata, mentre il sistema HV di un veicolo elettrico è in continua e non genera lo stesso campo. Su cavo arancione un NCV può tacere anche con il sistema sotto tensione. La verifica va fatta strumentalmente, a contatto;
- Oscilloscopio con sonde isolate e diagnostica CAN HV: indispensabile per analizzare la comunicazione del BMS (Battery Management System), identificare anomalie sui sensori di tensione di cella e validare i circuiti di sicurezza;
- Termocamera: per la mappatura termica del pacco batteria e per individuare hot-spot di cella prima che diventino eventi. È particolarmente utile in fase di accettazione di un veicolo incidentato e nel monitoraggio post-evento (dove un pacco apparentemente “domato” può covare ore o giorni prima di riaccendersi);
- Strumenti diagnostici proprietari del costruttore (ODIS per VW Group, GDS per Hyundai/Kia, Toyota TIS, Tesla Toolbox, ecc.): senza di essi, secondo la nostra esperienza, non si riesce a leggere lo stato vero del BMS né a sbloccare correttamente le procedure di service disconnect. Sono spesso vincolati ad abbonamenti e licenze annuali;
- Sistema di movimentazione del pacco batteria dedicato: traverse HV, carrelli certificati, paranchi adeguati. Un pacco batteria pesa tipicamente tra 300 e 700 kg; movimentarlo a mano o con un cric da fossa è una scorciatoia che prima o poi presenta il conto.
La firma di “messa in sicurezza” diventa credibile solo se è il risultato di una sequenza misurata: assenza tensione + isolamento + continuità + lettura BMS coerente. Una sola di queste, da sola, non basta.
Quali sono le fasi più critiche di un intervento su un veicolo elettrico?
Un intervento HV su auto elettriche ed ibride, fatto bene, è una sequenza di cinque fasi distinte: nessuna delle cinque è opzionale, e nessuna delle cinque comincia prima che la precedente sia chiusa per iscritto. Saltare passaggi, sovrapporli o fidarsi della memoria sono i tre modi più semplici per trasformare un intervento ordinario in un incidente.
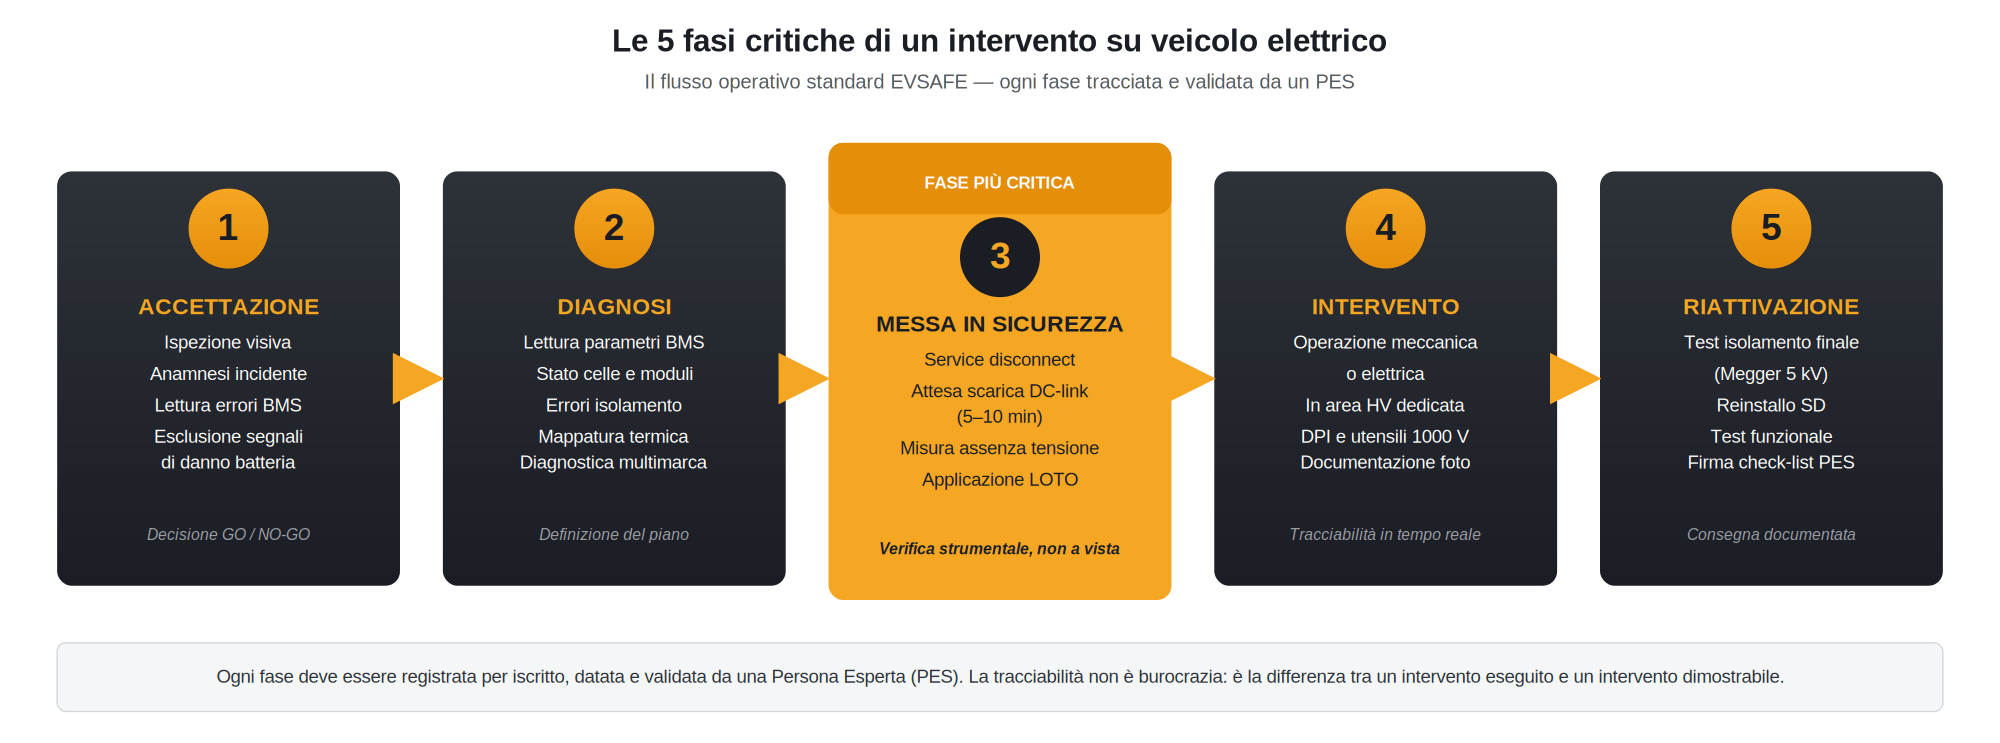
Figura: Le cinque fasi critiche di un intervento su veicolo elettrico. La messa in sicurezza è il punto più delicato dell’intera sequenza.
1. Accettazione e valutazione preliminare
Comincia prima che il veicolo entri in officina. Ispezione visiva 360°, verifica dell’assenza di segnali esterni di danno alla batteria (deformazioni, perdite, odori), lettura preliminare degli errori BMS, raccolta dell’anamnesi: il cliente segnala un urto? Una ricarica anomala? Un’esposizione ad acqua? Sono informazioni che cambiano radicalmente il livello di rischio.
2. Diagnosi
Lettura strumentale dello stato del veicolo: parametri BMS, stato di carica e “salute” delle celle, errori di isolamento, temperature recenti, cicli di carica/scarica. È la fase in cui si decide cosa fare e cosa non si può fare in officina (un pacco batteria visibilmente compromesso non si apre: si stocca in container e si chiama il costruttore o un centro autorizzato come EVSAFE).
3. Messa in sicurezza / Isolamento HV
La fase più critica della sequenza. Si rimuove il service disconnect, si attende il tempo di scarica del DC-link previsto dal costruttore (tipicamente 5-10 minuti, ma alcuni veicoli richiedono di più), si misura l’assenza di tensione con strumento certificato, si applica il LOTO, si firma la check-list. Solo a questo punto il veicolo è formalmente “in sicurezza” – non un secondo prima.
4. Intervento
Lavoro meccanico o elettrico nell’area dedicata, con DPI completi, utensili isolati e – quando previsto – secondo operatore PES presente. Ogni rimozione e ogni rimontaggio di componenti HV viene verbalizzata.
5. Riattivazione e validazione
È la fase più sottovalutata, ed è quella che chiude il cerchio. Verifica di isolamento post-intervento (test Megger), reinstallazione del service disconnect, test funzionale del veicolo, lettura diagnostica finale, firma della check-list di chiusura. Senza questa fase, il veicolo torna al cliente con un’incognita aperta, e con essa torna la responsabilità in capo all’officina.
Ogni fase produce un documento: la “messa in sicurezza” senza tracciabilità, in caso di sinistro o contenzioso, vale come se non fosse stata fatta.
Quali passaggi vengono più spesso saltati o eseguiti in modo scorretto?
Le scorciatoie sono sempre le stesse, ed è importante chiamarle per nome. Conoscerle aiuta sia il tecnico — a riconoscere quando sta cedendo alla fretta — sia il responsabile tecnico, a costruire controlli mirati nelle aree a maggior rischio di omissione.
Le cinque scorciatoie più ricorrenti
- Tempo di attesa scarica DC-link “a occhio”. È la scorciatoia regina. Cinque minuti di attesa diventano due, due minuti diventano “il tempo di andare a prendere lo strumento”. I capacitori, però, non leggono l’orologio in officina;
- Misura di assenza tensione omessa perché “il sistema è in modalità service”. È l’errore più comune e più pericoloso: la modalità service non è uno stato fisico verificato, è solo l’output di un software;
- Verifica isolamento post-intervento saltata perché “l’auto si avvia”. Il fatto che il veicolo si accenda non dimostra che l’isolamento sia integro: dimostra solo che il BMS non ha ancora rilevato il problema;
- LOTO assente nelle officine piccole. “Ci conosciamo tutti” non è una procedura di sicurezza. Il LOTO non protegge dai colleghi: protegge dagli automatismi (un cliente che rientra in officina, un apprendista che vuole “provare”);
- Registrazione fotografica/cartacea trascurata. È la scorciatoia che presenta il conto più tardi: in caso di contestazione, l’unica difesa è la tracciabilità documentale dell’intervento.
Tutte queste scorciatoie hanno una caratteristica comune: aumentano il rischio in modo silenzioso, e quasi mai producono un effetto immediato. È esattamente per questo che sono pericolose: chi le ha fatte cento volte senza conseguenze tende a considerarle parte del lavoro normale, fino al giorno in cui le conseguenze arrivano. La sicurezza HV è un campo dove l’esperienza, da sola, è un cattivo maestro.
Come dovrebbe essere organizzata fisicamente un’officina e l’area di lavoro per gestire in sicurezza questi veicoli?
Una buona officina elettrica non si distingue dalla quantità di tecnologia: si distingue dal layout. La separazione fisica delle attività è il primo, e più economico, livello di sicurezza. Ridisegnare il flusso di lavoro vale più di molti acquisti di strumentazione.
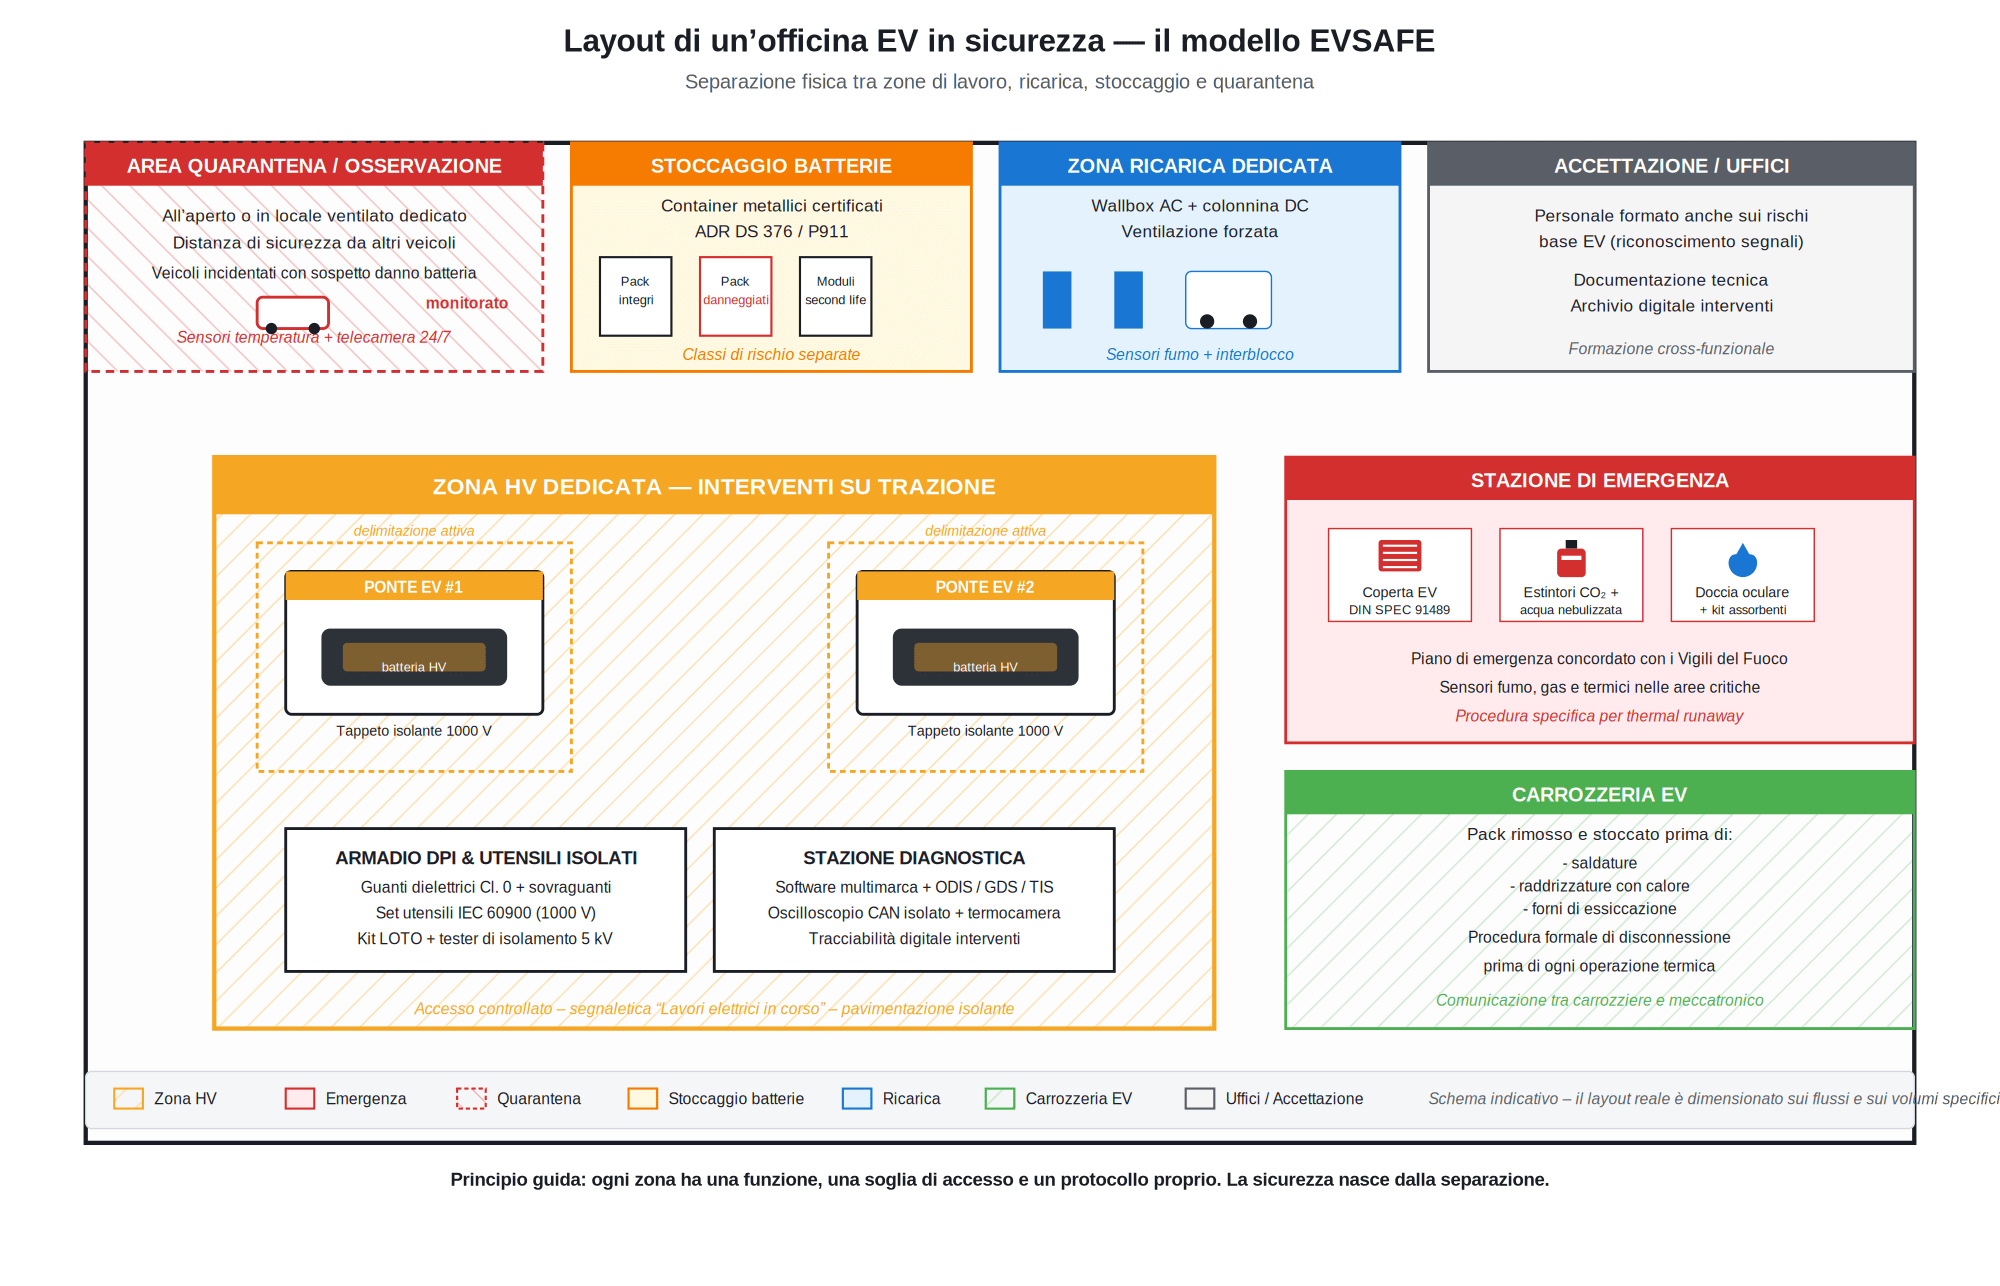
Figura: Layout di riferimento di un’officina attrezzata per veicoli elettrici. L’obiettivo è la separazione netta tra zona di intervento, zona di ricarica, zona di stoccaggio batterie e zona di quarantena.
LE AREE CHE NON POSSONO MANCARE
- Zona HV dedicata: uno o più ponti sollevatori (o aree a terra) riservati agli interventi su sistemi di trazione, con pavimentazione isolante, illuminazione adeguata e accesso controllato. Idealmente, posizione perimetrale per consentire un’evacuazione rapida del veicolo in caso di emergenza.
- Delimitazione fisica attivabile (catenelle, paletti retrattili, barriere mobili) attorno all’area HV durante l’intervento. Non è un orpello: serve a impedire che chiunque – collega, cliente, fornitore – entri nel raggio di un cavo arancione aperto.
- Area di stoccaggio batterie separata dalla zona di intervento e dalla zona di ricarica, con container metallici certificati per litio. Si mantiene una separazione tra batterie integre, batterie usate “sane” e batterie sospette/danneggiate, ciascuna con la propria classe di rischio.
- Zona quarantena/osservazione all’aperto o in locale ventilato con copertura, riservata ai veicoli incidentati con sospetto danno batteria. La distanza di sicurezza dagli altri veicoli e dalle strutture sensibili è tipicamente di 10-15 metri (le buone prassi internazionali, ad esempio NFPA, indicano valori in questo range).
- Ventilazione adeguata: i gas di venting di una batteria al litio sono infiammabili ed esplosivi. La zona HV e la zona di stoccaggio devono garantire un ricambio d’aria sufficiente e, idealmente, una via di sfogo verso l’esterno;
- Sistemi di rilevazione fumo, gas e temperatura nelle aree critiche. Una sonda termica nel container di stoccaggio costa poco e dà un anticipo di minuti che, in caso di evento, fa la differenza.
- Armadio DPI e utensili isolati in punto unico, accessibile, con registro di ispezione periodica. Disordine = ritardo nell’emergenza.
- Stazione di emergenza con coperta antincendio EV (DIN SPEC 91489), estintori adeguati, kit assorbenti per elettrolita, doccia oculare e telefono diretto VVF. Va testata, non solo allestita;
L’investimento per riorganizzare una zona HV in un’officina già attiva è quasi sempre molto più contenuto di quanto si pensi: nella maggior parte dei casi si tratta di rimappare flussi e dotarsi di poche barriere mobili, non di ricostruire l’edificio. Il prerequisito vero è la decisione di farlo.
Quali sono i segnali premonitori di un possibile incendio chimico su un veicolo elettrico incidentato?
Questa è forse la sezione più importante dell’approfondimento che stiamo costruendo qui per SICURAUTO.it, specialmente per chi lavora in carrozzeria, in soccorso stradale o in accettazione. Un veicolo elettrico incidentato può apparire perfettamente integro all’esterno e ospitare, nel pacco batteria, un evento termico in lenta progressione. Riconoscerne i segnali nei primi minuti – spesso prima che il veicolo entri in officina – può letteralmente decidere il livello di gravità del danno.
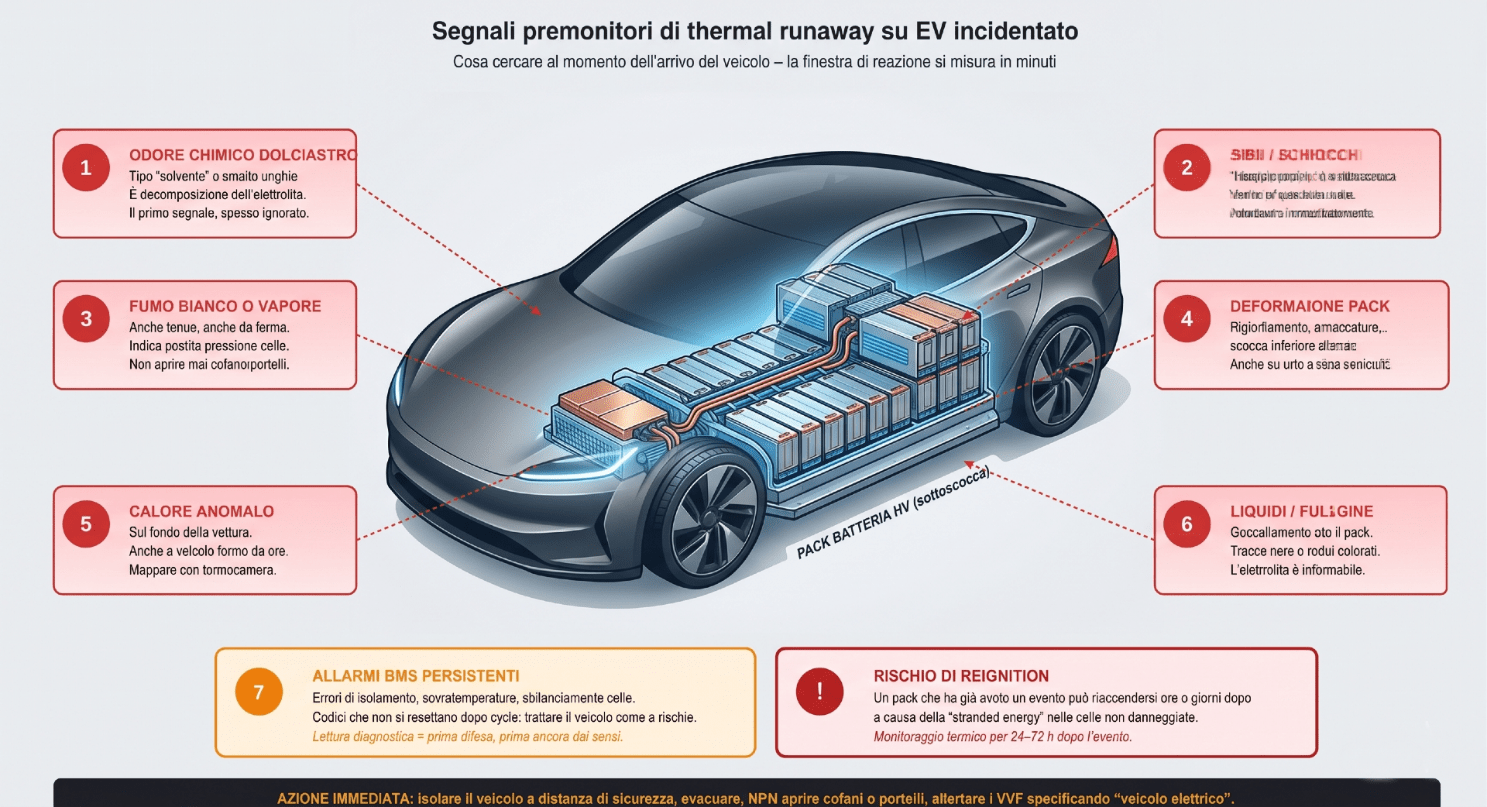
Figura: I sei segnali premonitori di un thermal runaway su veicolo elettrico incidentato. Riconoscerne anche uno solo richiede attivazione immediata del piano di emergenza.
I SEI SEGNALI DA NON IGNORARE
- Odore chimico dolciastro o pungente (ricorda lo smalto per unghie o un solvente leggero): è il primo indicatore di decomposizione dell’elettrolita. Avvertibile a distanza, anche da chi non è un tecnico.
- Sibili o schiocchi (“hissing” e “popping”) provenienti dal sottoscocca: sono il rumore del venting di gas dalle celle attraverso le valvole di sicurezza. È un segnale acustico inequivocabile e – quando lo si sente – significa che l’evento è già in corso.
- Fumo bianco o vapore anche tenue dal pacco batteria o dal sottoscocca: a differenza del fumo nero da olio, il fumo da litio è bianco-grigiastro e ha un odore caratteristico.
- Deformazione visibile del pacco batteria o rigonfiamento della carrozzeria inferiore: indica un aumento di pressione interna del modulo batteria – una delle precondizioni del thermal runaway.
- Calore anomalo percepibile sul fondo del veicolo, anche se l’auto è ferma da ore. È utile (ed economico) abituarsi a passare la mano vicino – non sopra – al sottoscocca, o usare una termocamera.
- Liquidi gocciolanti o tracce di fuliggine sotto il pacco batteria: l’elettrolita è un liquido organico, conduttivo, infiammabile. Le tracce sotto la vettura non sono mai “normale condensa”.
A questi sei segnali fisici si aggiungono i segnali strumentali letti in fase di accettazione: allarmi BMS persistenti su isolamento, temperatura o sbilanciamento celle. Quando uno solo dei sei segnali fisici è presente, o quando il BMS riporta errori coerenti con un danno cellulare, la procedura corretta è una sola: isolare il veicolo a distanza di sicurezza, evacuare l’area, non aprire cofani o portelli, allertare i Vigili del Fuoco specificando esplicitamente che si tratta di un veicolo elettrico.
Il rischio di reignition è reale: un pacco batteria che ha già avuto un evento termico può riaccendersi ore o giorni dopo, per via dell’energia residua trattenuta dalle celle non scaricate (“stranded energy”). Per questo il monitoraggio post-evento dura giorni, non ore.
Quali sono gli errori più gravi che possono peggiorare una situazione di emergenza?
In emergenza l’istinto sbaglia quasi sempre. Le procedure usate per i veicoli a combustione – spostare il mezzo al riparo, aprire il cofano per vedere, intervenire con un estintore a polvere – sui veicoli elettrici producono l’effetto opposto a quello desiderato. Questi sono gli errori che, in onestà, vediamo o sentiamo più spesso, e che la formazione EVSAFE dedica esplicitamente a smontare.
UN INCENDIO DA LITIO NON È UN INCENDIO NORMALE
Prima di elencare gli errori bisogna spiegare perché questi errori sono così pericolosi. Un incendio di pacco batteria al litio non somiglia a un incendio convenzionale (come SICURAUTO.it aveva sottolineato già nel 2022 davanti ai Vigili del Fuoco, ndr), ed è una delle ragioni per cui anche personale esperto può perdere la freddezza la prima volta che ne assiste a uno.
Le fiamme escono in jet — getti orizzontali ad alta pressione, simili a quelli di un cannello — direttamente dalle valvole di venting delle celle compromesse, e possono raggiungere temperature dell’ordine dei 1.000 °C. Il fumo è bianco, denso e tossico (idrofluoruri, monossido di carbonio, acido fluoridrico, vapori organici), e satura rapidamente l’ambiente chiuso. Il rumore è forte e discontinuo: hissing prolungati, schiocchi violenti dovuti alla rottura delle valvole di altre celle, occasionali esplosioni con boati. La reazione si propaga di cella in cella, in modo a volte visibile (uno schiocco, una nuova fiamma) e a volte silenzioso, sotto la lamiera del cassone batteria. E soprattutto la reazione non si esaurisce in pochi minuti: può durare ore, e può riaccendersi a distanza di tempo anche dopo apparente spegnimento.
Il primo effetto pratico di tutto questo è il rischio panico. Personale che ha gestito decine di incendi di motori termici si trova davanti a uno scenario fisicamente diverso — fiamme che non si spengono con l’estintore, fumo che non si dirada, rumore che non si placa — e tende a reagire in modo controproducente: avvicinarsi per “capire”, aprire portelli, tentare di spegnere con quel che ha. È esattamente nel momento in cui l’evento si comporta in modo “strano” che la disciplina della procedura conta più della reattività. Per questo, in EVSAFE, le esercitazioni includono la simulazione del rumore e degli effetti visivi: un tecnico impreparato emotivamente al fenomeno è un tecnico che, statisticamente, sbaglierà la prima decisione.
GLI ERRORI CHE PEGGIORANO L’EMERGENZA
- Spostare il veicolo in officina chiusa prima di aver escluso il rischio termico: significa portare un possibile incendio al coperto, in un edificio con altri veicoli, persone e materiali infiammabili. Il primo gesto, sempre, è il contrario: portare fuori, non portare dentro.
- Aprire il cofano o il portello batteria “per vedere meglio”: l’apertura introduce ossigeno, alimenta la reazione e espone direttamente l’operatore ai gas e alle proiezioni. Un thermal runaway si osserva – a distanza – non si ispeziona.
- Tentare di spegnere con estintori a polvere o a CO₂: sono inefficaci sul thermal runaway, che è una reazione che produce ossigeno e calore in modo autonomo. Peggio: danno una pericolosa illusione di controllo.
- Usare acqua in getto concentrato dall’alto senza raffreddare il pacco batteria dal basso. La tecnica raccomandata dai VVF è l’acqua a nebulizzazione, in continuo, dal sottoscocca, per ore se necessario. Non è uno spegnimento classico: è un raffreddamento prolungato.
- Caricare il veicolo su un carro attrezzi chiuso subito dopo un evento termico: durante il trasporto possono verificarsi reignition. Il trasporto post-evento si fa su pianale aperto, con il veicolo in container di contenimento o, almeno, sotto monitoraggio termico.
- Rimuovere il service disconnect su un pacco batteria già danneggiato: può innescare un arco elettrico in un ambiente già compromesso. La regola operativa è: pacco batteria danneggiato – nessuna manomissione, container di stoccaggio, telefono al costruttore.
- Considerare “domato” un incendio senza monitoraggio termico per 24-72 ore. Le linee guida internazionali parlano di tempi anche più lunghi per veicoli con pacchi batteria di grandi dimensioni. Prima di archiviare l’evento, serve la termocamera.
In emergenza vince chi ha provato la procedura prima dell’evento. La carta in tasca dei Vigili del Fuoco non basta: l’officina deve aver fatto, almeno una volta, una esercitazione realistica.
Quanto costa realisticamente adeguare un’officina e dopo quanto tempo si rientra dell’investimento?
È la domanda che ogni titolare di officina si fa, e che troppe volte riceve risposte vaghe o, peggio, scoraggianti. La verità è che adeguarsi all’elettrico costa meno di quanto si pensi rispetto all’investimento iniziale per avviare l’officina, ma richiede una spesa ricorrente che molti sottovalutano: formazione che va ripetuta, DPI che vanno testati ogni sei mesi, abbonamenti diagnostica che si rinnovano ogni anno, strumenti che vanno calibrati. Non è un acquisto una tantum: è un costo di esercizio.
Gli ordini di grandezza presenti nella grafica in basso sono indicativi di mercato e variano sensibilmente in base alle dimensioni dell’officina, al livello di servizio scelto (manutenzione ordinaria, intervento su pacco batteria, carrozzeria EV, post-incidente) e ai marchi che si intendono coprire. Sono comunque cifre reali, prese dalla casistica che vediamo passare dalla nostra azienda.
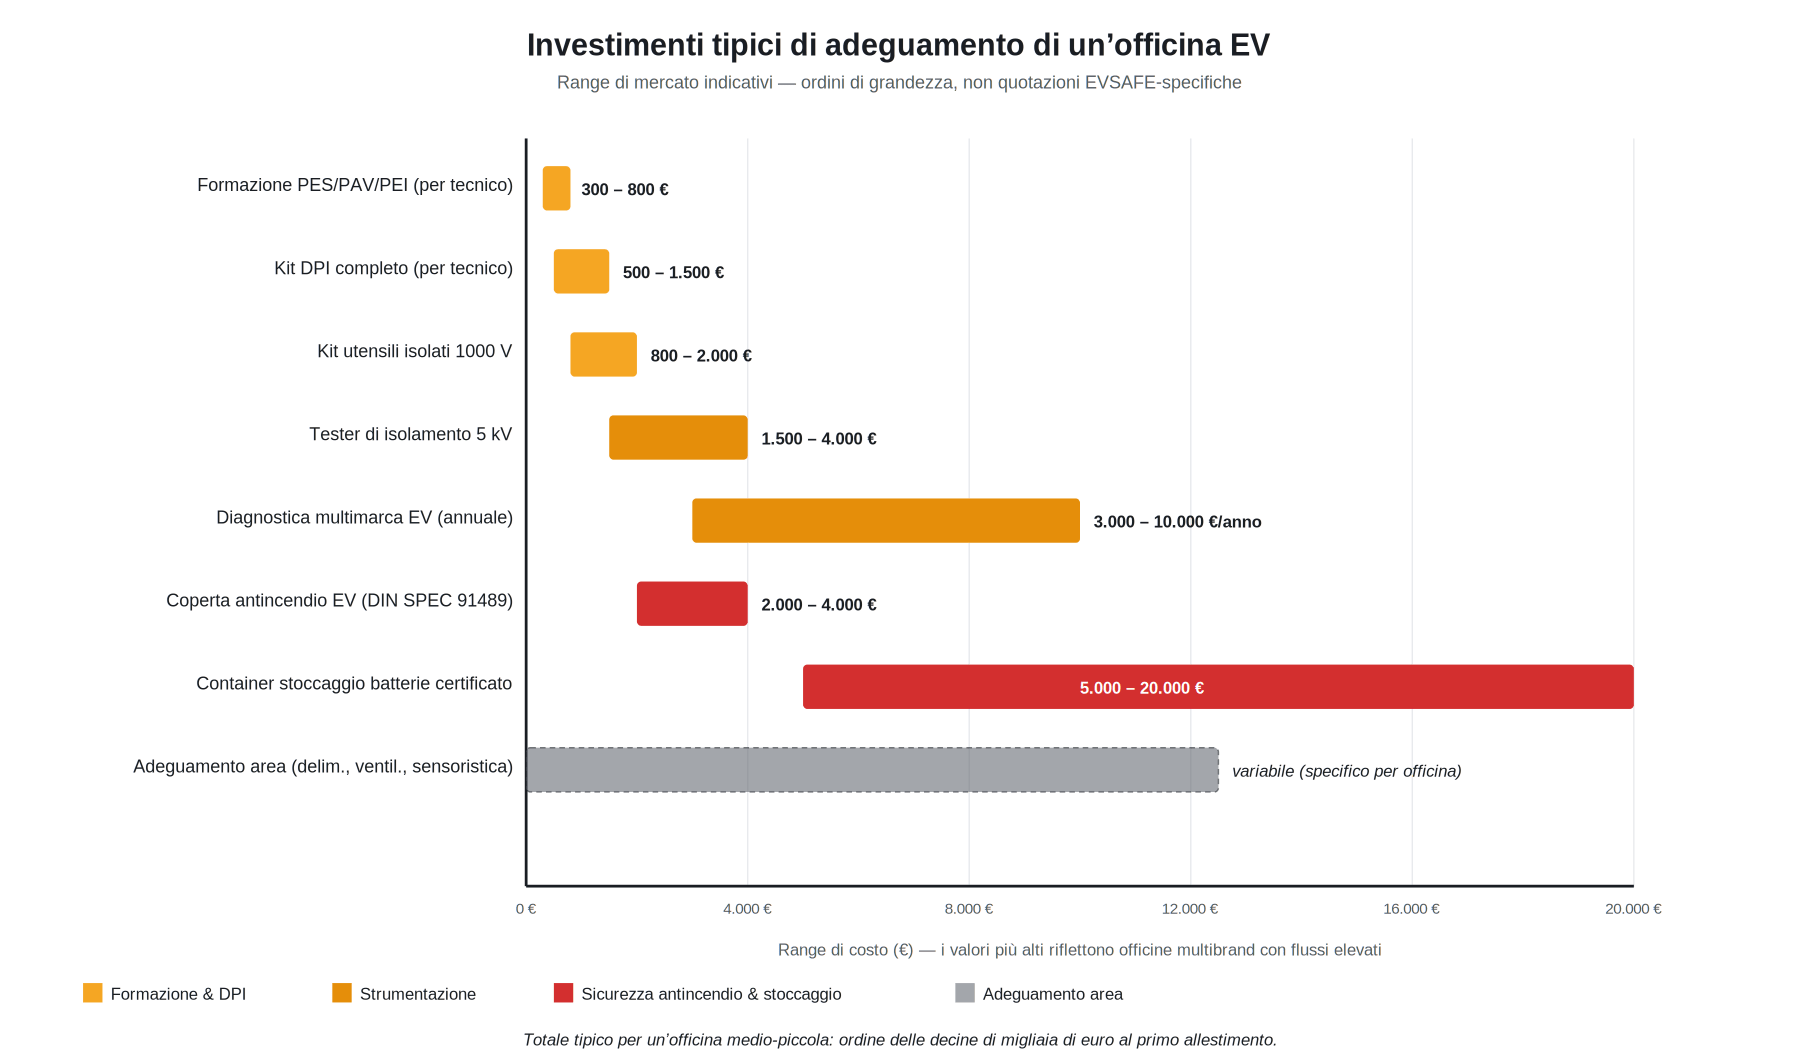
Figura: Range indicativi di investimento per l’adeguamento di un’officina ai veicoli elettrici. Importi in euro.
| Voce | Range indicativo |
|---|---|
| Formazione PES/PAV/PEI per tecnico (con specializzazione EV) | 300 – 800 € |
| Kit DPI completo per tecnico (guanti, casco, visiera, calzature, abbigliamento) | 500 – 1.500 € |
| Kit utensili isolati 1000 V certificati IEC 60900 | 800 – 2.000 € |
| Tester di isolamento 5 kV (Megger o equivalente) | 1.500 – 4.000 € |
| Diagnostica multimarca EV + abbonamenti annui | 3.000 – 10.000 €/anno |
| Coperta antincendio EV (DIN SPEC 91489) | 2.000 – 4.000 € |
| Container metallico certificato per stoccaggio batterie | 5.000 – 20.000 € |
| Adeguamento area di lavoro (delimitazione, ventilazione, sensoristica) | Variabile |
| Adeguamento locali per categoria di rischio incendio superiore | Variabile (importante) |
UNA VOCE SPESSO DIMENTICATA: L’ADEGUAMENTO AI FINI ANTINCENDIO
Il punto più trascurato – e potenzialmente il più costoso – riguarda l’adeguamento dei locali alle nuove categorie di rischio incendio. La presenza di pacchi batteria al litio (tanto sui veicoli quanto in stoccaggio) può comportare la riclassificazione dell’attività in una categoria di rischio incendio più alta o, in alcune configurazioni, l’inserimento tra le attività soggette al controllo dei VVF. Le conseguenze pratiche possono essere significative: revisione dell’impianto elettrico (resistenza al fuoco, sezionamenti dedicati), revisione di arredamenti e materiali presenti nei locali, separazione tra zona di intervento/stoccaggio e zone aperte al pubblico (accettazione, sala attesa), porte tagliafuoco, sistemi di rilevazione e di compartimentazione adeguati. È materia che richiede un sopralluogo specifico e un confronto con tecnico antincendio abilitato e con i VVF locali; il costo varia molto in funzione dello stato di partenza dell’edificio.
Sommando le voci di base, l’investimento di prima implementazione per un’officina medio-piccola si colloca tipicamente nell’ordine delle decine di migliaia di euro, con una componente ricorrente per la manutenzione strumenti, la verifica periodica dei DPI e l’aggiornamento formativo che pesa per qualche migliaio di euro all’anno. L’eventuale adeguamento antincendio, quando necessario, va valutato a parte e può essere la voce dominante se l’edificio non è già in linea.
E IL RIENTRO DELL’INVESTIMENTO?
Il tempo di rientro dipende dal mix di servizi e dal bacino EV locale. La nostra esperienza diretta – supportata dai casi di officine partner – indica che le voci che generano marginalità più rapidamente sono tre: la diagnostica HV con tariffa oraria specializzata (più alta della tariffa ordinaria, come avevamo già scoperto in questa intervista del 2023, ndr), gli interventi post-sinistro per le compagnie assicurative (che hanno bisogno di centri certificabili e accettano valori orari coerenti) e la formazione/affiancamento ad altre officine. Il marginale di queste attività è significativamente superiore a quello della meccanica tradizionale.
In sintesi: l’investimento è sostenibile, il vero rischio non è economico ma di tempistica. Chi si attrezza ora intercetta una domanda crescente; chi rinvia rischia di trovarsi nel 2028 a competere su un mercato dove la specializzazione EV non è più un differenziale, ma un requisito di base. Per un’analisi puntuale sul singolo caso, EVSAFE offre un servizio di assessment dedicato sui flussi, sulle voci di adeguamento — antincendio incluso — e sul break-even atteso.
Da dove nasce l’esigenza di creare un’azienda come EVSAFE?
EVSAFE nasce dall’osservazione di un vuoto evidente. La transizione elettrica sta portando in officina veicoli – ogni anno di più – su cui la filiera tradizionale non è strutturalmente attrezzata a operare in sicurezza. Allo stesso tempo manca, a monte e a valle dell’intervento tecnico, un ecosistema completo (diagnosi HV indipendente, riparazione di pacchi batteria, valorizzazione second-life, garanzie, perizie assicurative, marketplace di componenti certificati) che renda credibile l’auto elettrica usata come prodotto di mercato. Senza questo ecosistema, il valore residuo del veicolo elettrico crolla e con esso la sostenibilità economica della transizione.
Il progetto è il frutto dell’incontro tra A21 Holding, gruppo radicato nel mondo automotive e nelle riparazioni, e Privé Srl, società italiana di ingegneria e consulenza specializzata sui veicoli elettrici. La sede e il primo centro operativo sono a Paderno Dugnano, a pochi chilometri da Milano: un’area scelta non per caso, perché lì convergono il bacino di immatricolato EV più alto d’Italia e una rete di officine, flotte e assicurazioni che chiede un riferimento tecnico sul territorio.
I QUATTRO ASSI DI LAVORO
- Servizio tecnico specializzato: manutenzione, riparazione e gestione post-incidente su veicoli elettrici e ibridi di tutte le marche. Officina propria a Paderno Dugnano;
- Formazione per officine, flotte, assicurazioni e soccorso stradale: percorsi che spaziano dall’essenziale PES/PAV/PEI rigorosamente tarato sui veicoli elettrici, fino a corsi operativi avanzati in cui si interviene attivamente sul veicolo e sul pacco batteria, con esercitazioni pratiche su veicoli reali;
- Ingegneria EV specializzata in software di gestione e batterie: diagnosi avanzata di pacchi batteria, perizia tecnica per compagnie assicurative, pareri di terza parte su veicoli sinistrati, reverse engineering quando il dato del costruttore non è disponibile;
- Marketplace di componenti e accessori certificati in cui trovare ricambi nuovi e usati con tracciabilità e garanzia, soluzione al problema dei tempi di approvvigionamento OEM e al rischio di componentistica non controllata.
L’ambizione dichiarata è replicare il modello a livello nazionale entro il 2030, costruendo una rete di centri di eccellenza che condividano standard tecnici, procedure e cultura della sicurezza. Non è un obiettivo commerciale fine a sé stesso: secondo noi, senza una rete di officine attrezzate, la transizione elettrica resta un esperimento di laboratorio.
