

Riparazione degli pneumatici: come si fa nel modo corretto?
Guida tecnica alla riparazione sicura degli pneumatici radiali tubeless, con spiegazioni dettagliate dei vari metodi e responsabilità dell’operatore professionale
Guida tecnica alla riparazione sicura degli pneumatici radiali tubeless, con spiegazioni dettagliate dei vari metodi e responsabilità dell’operatore professionale
La riparazione degli pneumatici radiali tubeless è un’operazione manuale che richiede esperienza e professionalità. Prima di procedere, è fondamentale esaminare attentamente eventuali anomalie o danni presenti sulla carcassa, come tagli evidenti, bolle, screpolature, crepe, porosità o lesioni. Nei prossimi paragrafi vediamo in dettaglio quali sono le principali tecniche di riparazione delle forature, con pro e contro e ripercussioni sulla sicurezza di guida.
QUALI FORATURE E DANNEGGIAMENTI DI UNO PNEUMATICO SI POSSONO RIPARARE?
Se la foratura o il danno si trovano sul fianco esterno dello pneumatico o in prossimità dei talloni (come indicato nei punti [A–B] della fig. 1), la riparazione è fortemente sconsigliata. Solo l’area del battistrada è considerata riparabile, come evidenziato nella fig. 2. A supporto, la Tabella 1 riporta le dimensioni massime (in mm) dei danni riparabili in corrispondenza della spalla, corona e fianco dello pneumatico.

Una riparazione in zone non autorizzate dai produttori di pneumatici (fig. 3) può ridurre la resistenza meccanica delle tele sintetiche (nylon, rayon, aramide), a causa delle intense lavorazioni manuali di smerigliatura e pulizia del liner, cioè lo strato interno di gomma che riveste la parte più profonda della carcassa. Questo può provocare perdite di pressione lente ma costanti, accentuate dal peso statico del veicolo, dai carichi trasportati e dalle sollecitazioni dinamico-termiche (flessione e torsione), soprattutto in curva.
Il fianco dello pneumatico, essendo la parte più flessibile della carcassa, è soggetto a stress elevati. Non è raro che si verifichino incidenti dovuti a riparazioni effettuate in aree considerate non riparabili dai costruttori, con conseguenti rotture o scollamenti del battistrada. Spesso si verificano incidenti/sinistri stradali (rotture e scollamenti di battistrada) dovuti proprio a negligenze nell’eseguire riparazioni su punti definiti non riparabili dai costruttori.
VERIFICHE PRELIMINARI DELL’OPERATORE CHE EFFETTUA LA RIPARAZIONE
I metodi pratico-manuali più comuni, per la riparazione degli pneumatici di autovetture, SUV, 4X4, furgoni, autocarri, moto e trattori, sono: la vulcanizzazione a caldo, la riparazione a freddo e l’impiego di tappi auto-vulcanizzanti. Prima di effettuare la riparazione del foro, occorre però rispettare alcune indicazioni importanti, in particolare.
Non è assolutamente ammesso riparare gli pneumatici nelle seguenti condizioni strutturali, ovvero:
- pneumatico radiale precedentemente riempito con liquido sigillante per tappare una foratura o a scopo di bilanciatura/equilibratura dinamica della ruota;
- foratura ˃ 6,0 mm. di diametro, specie su pneumatici radiali con codici di velocità H, V, W, Y, ZR;
- foratura non perpendicolare alla carcassa radiale;
- foratura nel fianco della carcassa dello pneumatico radiale;
- separazione delle tele di sommità, del battistrada o di qualsiasi altro componente costruttivo dello pneumatico radiale;
- cordicelle delle tele lesionate, slegate, staccate o rotte;
- fili del tallone rotti, tranciati o danneggiati;
- gomma di rivestimento tagliata o danneggiata (area del tallone);
- deterioramento della carcassa all’interno dello pneumatico radiale, a causa di “marcia a piatto” o sgonfiamento improvviso;
- presenza di crepe, fenditure, scalfiture, lesioni o altri danni visibili, che compromettono l’integrità strutturale del rivestimento interno (liner). In questo approfondimento spieghiamo come riconoscere i danneggiamenti irregolari degli pneumatici;
- usura eccessiva del battistrada che per autovettura e trasporto leggero deve avere uno spessore di almeno 1,6 mm oltre gli indicatori di usura (come prescritto dall’Art. 66 – Legge n. 142 del 19/02/1992 che recepisce la Direttiva C.E.E. 89/459);
- crepe, lesioni e fenditure nei fianchi o sul battistrada dello pneumatico;
- rotture da impatto, tagli, protuberanze o strappi concavi che penetrano la superficie interna dello pneumatico radiale.
L’operatore tecnico che effettua una riparazione (la classica foratura) ad uno pneumatico radiale di un qualsiasi veicolo a motore, è responsabile della stessa per almeno 24 mesi, ovvero in caso di incidenti stradali ricostruiti successivamente da un Consulente Tecnico del Tribunale (CTU), che ha evidenziato una negligenza professionale nell’eseguire tale intervento pratico. La responsabilità civile sulla riparazione di uno pneumatico dura quindi 2 anni da quando viene eseguita, ma quella penale (in caso di decessi) segue un altro iter giuridico ed è soggetta alla decisione del Magistrato/PM che può stabilire un termine di tempo anche superiore ai 24 mesi.
RIPARAZIONE PNEUMATICI CON LA VULCANIZZAZIONE A CALDO
La vulcanizzazione a caldo è la riparazione classica, che solitamente e quotidianamente esegue ogni gommista. E’ costituita da differenti fasi sequenziali. Tramite l’ausilio delle vasche ispezionatrici, si ricorre inizialmente al rilevamento del foro sullo pneumatico, che può essere causato dall’introduzione sul battistrada di corpi estranei (chiodi, viti filettate, vetri, sassi appuntiti). Individuato il punto preciso, occorre marcare un segno di riferimento con un gessetto, sulla parte da trattare. È consigliabile tra l’altro non eseguire la riparazione degli pneumatici radiali ad alta velocità (codici H, V, Z, W, Y), se il foro stesso ha un diametro superiore a 6 mm. Lo smontaggio dello pneumatico deve essere effettuato secondo i criteri tecnici già comuni a tutti i gommisti e secondo le raccomandazioni dell’E.T.R.T.O. (Organizzazione Tecnica Europea per i Pneumatici ed i Cerchi), e comunque sempre dopo aver staccato il contrappeso dal bordo esterno della ruota, per non rovinare il cerchio durante la manovra di rimozione.
La fase successiva consiste nel posizionare lo pneumatico smontato sulla macchina ispezionatrice, che tramite due meccanismi alimentati ad aria (8 bar), divaricano la copertura, consentendo una più facile ispezione visiva dell’interno carcassa, e di conseguenza permettono di effettuare le operazioni pratiche-manuali di riparazione. La macchina ispezionatrice è solitamente alimentata da una tensione alternata trifase di 380-400 Volt, con frequenza nominale di 50-60 Hertz. Due piccole lampadine, da 10 watt cadauna, posizionate sotto i due bracci meccanici movibili, illuminano la zona della carcassa da lavorare, consentendo quindi una migliore visione all’interno degli pneumatici. La smerigliatura della superficie da trattare è l’operazione più importante, ai fini di una corretta e sicura riparazione.
Di fatto bisogna prestare molta attenzione nella sgrossatura del liner, che è il sottile strato gommoso situato all’interno della carcassa, e che ha uno spessore di appena 1,0 mm. Una smerigliatura molto più profonda, può comportare un indebolimento strutturale delle tele e dei cavetti metallici dello pneumatico (diminuzione della resistenza meccanica). L’utensile per sgrossare la parte in gomma, ha un’alimentazione pneumatica di 6-7 bar e può essere posizionato sul banco della macchina ispezionatrice. Successivamente alle suddette operazioni, si applica una soluzione chimica a caldo, di colore nero, opportunamente spalmata nell’area circostante la foratura e lasciata leggermente asciugare per pochi secondi, in modo naturale e non con aria compressa. L’aria compressa infatti potrebbe contenere un’alta percentuale di umidità, prodotta dalla condensa accumulata nel compressore di alimentazione, e quindi rendere difficoltosa la riparazione.
L’applicazione del mastice deve essere effettuata solo dopo aver ripulito adeguatamente l’interno della copertura dai residui di gomma (chiamati sfridi), prodotti dalla smerigliatura. In tal caso, per la rimozione completa del materiale sgrossato, è opportuno collocare sulla macchina ispezionatrice anche un piccolo aspiratore. L’otturazione del foro consiste nell’introdurre nella foratura un piccolo strato gommoso autovulcanizzante, a riempimento del foro stesso, dopodiché si passa all’applicazione del vero e proprio rappezzo, denominato para, preventivamente preparato in base alla grandezza e/o alla tipologia di foratura da trattare.
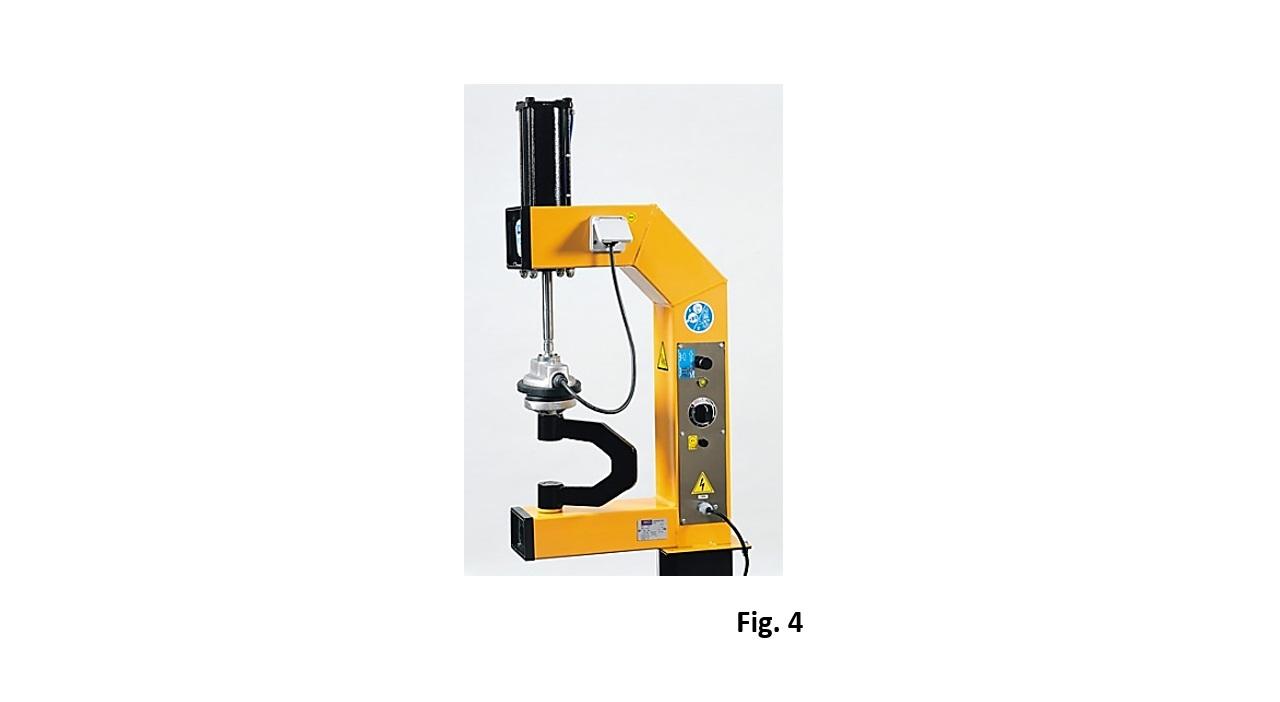
La vulcanizzazione a caldo, infine, si esegue tramite appositi strumenti elettrici, denominati vulcanizzatori a piastra o doppia piastra, simili a quello mostrato in fig. 4. Il vulcanizzatore più semplice è costituito da una piastra che, attraversata dalla corrente elettrica, si riscalda fino a raggiungere una temperatura di 130°C, sufficiente per sciogliere la para e renderla perfettamente omogenea con la superficie interna della carcassa. Il tempo di vulcanizzazione si aggira solitamente intorno ai 10 – 15 minuti, anche a seconda della durezza (shore) della copertura. A riparazione ultimata, lo pneumatico completo di cerchio e gonfiato ad una sufficiente pressione, deve essere necessariamente ispezionato nella vasca ed equilibrato sull’apposito macchinario. L’equilibratura dinamica della ruota riparata, deve essere effettuata obbligatoriamente, per non generare squilibri e vibrazioni al veicolo.
RIPARAZIONE A FREDDO DI FORATURA E DANNI SUGLI PNEUMATICI
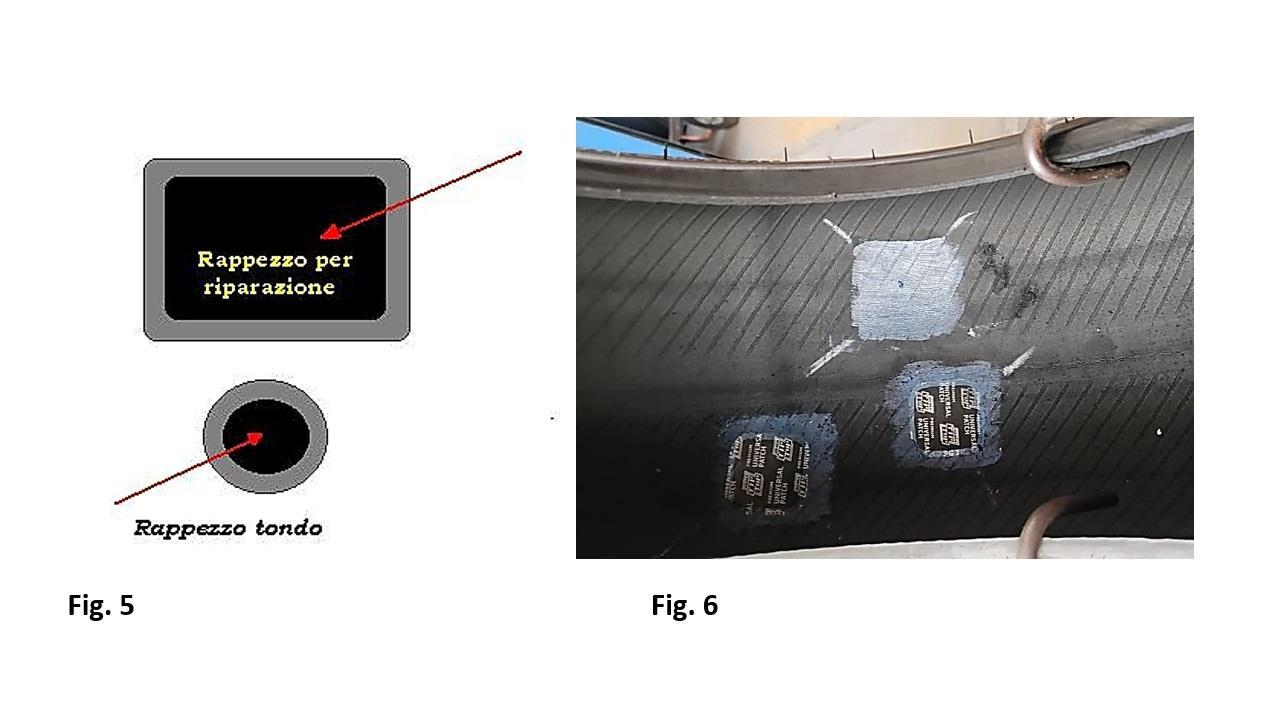
È un metodo pratico-manuale molto più sbrigativo nelle tempistiche di lavorazione (circa 7-8 minuti), in quanto viene adottata una soluzione chimica (mastice) ad asciugatura rapida. La riparazione a freddo consiste nell’applicare sulla foratura, dopo aver opportunamente smerigliata la superficie interna della carcassa da trattare, dei manicotti telati, di varia grandezza e forma (fig. 5), che garantiscono comunque un buon risultato di tenuta nel tempo, se tutte le operazioni pratiche vengono eseguite a regola d’arte. Questo metodo (illustrato in fig. 6), se effettuato correttamente, può essere adottato sugli pneumatici tubeless, con le dovute accortezze del caso. Viene altresì utilizzato per le camere d’aria.
RIPARAZIONE PNEUMATICI CON TAPPI AUTOVULCANIZZANTI (FUNGHETTI E STRINGHE)
Questo tipo di riparazione viene effettuata con appositi tappi autovulcanizzanti, a forma di stringhe o funghetti (questi sono più sicuri, immagine sotto), che correttamente introdotti nella foratura dello pneumatico, ne impediscono la perdita di pressione. È un metodo pratico-manuale rapido nelle tempistiche di lavorazione, e si può adottare anche senza dover smontare la ruota forata dal mozzo del veicolo (ad es. per situazioni improvvise o di emergenza), premettendo però che deve essere eseguita da personale tecnico competente, in quanto presenta un grado medio di difficoltà.
Per le operazioni pratiche occorre seguire le seguenti istruzioni:
- Estrarre il corpo estraneo dal battistrada (ad esempio un chiodo o una vite filettata) e gonfiare lo pneumatico ad un valore massimo di 1,0 bar;
- Con un’apposita fresa, passare più volte nel foro situato sul battistrada (come illustrato in fig. 7), non prima di aver impregnato l’attrezzo di mastice specifico. Successivamente ruotarlo in senso orario e lasciarlo inserito nella foratura, in modo che non fuoriesca aria dallo pneumatico.
- Infilare una stringa consistente in un materiale gommoso autostagnante nella cruna dell’otturatore, fino a metà della sua lunghezza e quindi applicare uno strato di mastice sulla stringa.
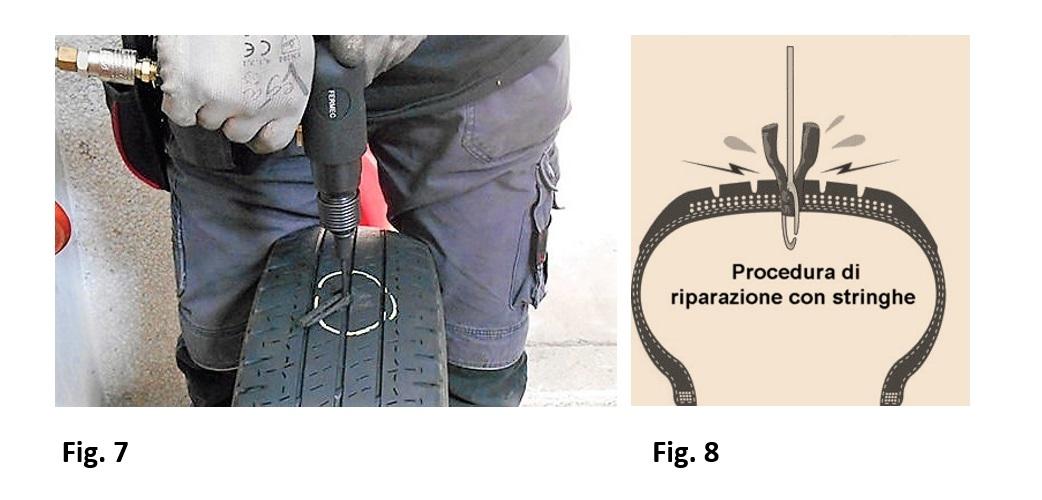
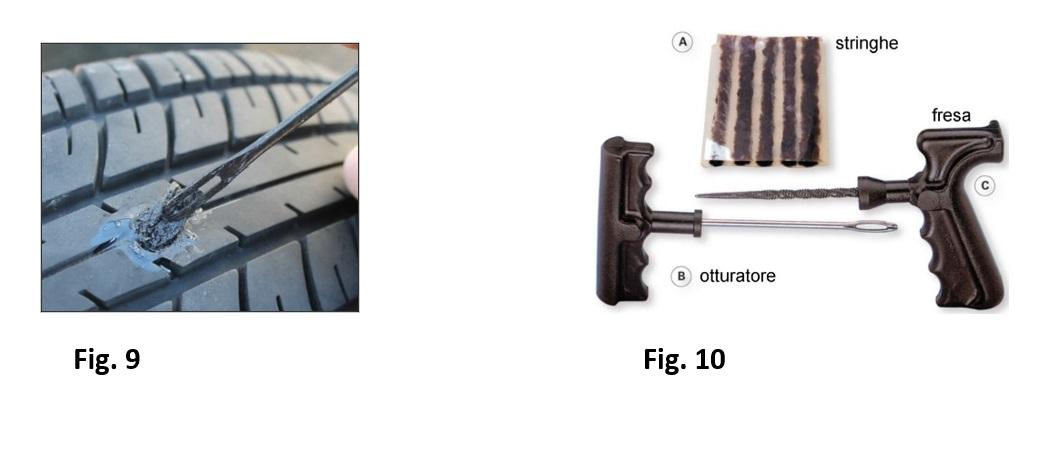
- Estrarre la fresa e inserire la cruna dell’otturatore già preparata e con un movimento deciso e rapido estrarre l’otturatore ( 8). A tal punto, se tutto è stato eseguito a regola d’arte, la stringa rimarrà all’interno dello pneumatico (fig. 9). La parte in eccedenza del funghetto o della stringa viene successivamente tagliata a raso del battistrada, onde evitare rumorosità di fondo e battiti in utilizzazione. In fig. 10 si può vedere l’attrezzatura che oggi compone il kit di riparazione di base.
- Gonfiare lo pneumatico alla pressione corretta, ed ispezionarlo in apposita vasca, riempita di acqua pulita. Per la sicurezza stradale del veicolo, è consigliabile controllare l’equilibratura dinamica della ruota riparata e, se necessario correggere la pressione di gonfiaggio con i valori consigliati dal Costruttore del veicolo.
Le misure più diffuse in commercio per i tappi autovulcanizzanti sono:
- 3 mm per autovetture e moto;
- 4,5-6 mm per autovetture;
- 8-10 mm per autocarri e veicoli pesanti;
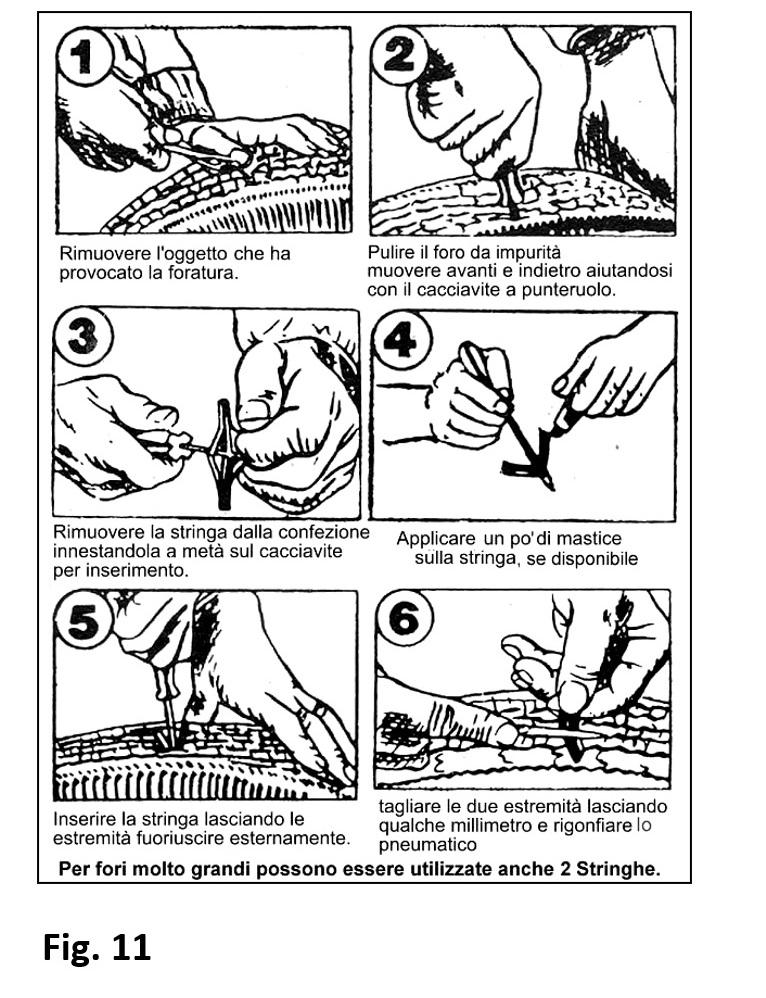
L’impiego di prodotti sigillanti antiforatura non è consigliabile, in quanto possono mascherare lesioni all’interno dello pneumatico, impedendone quindi una successiva ispezione visiva e la verifica delle parti costruttive. La procedura completa per la riparazione tramite stringhe è illustrata in fig. 11, seguendo attentamente le illustrazioni pratico-manuali 1-6.
Per approfondire altri aspetti della riparazione e manutenzione di pneumatici e ruote, sono disponibili L’assetto In Pratica e Il Manuale Del Gommista, due manuali tecnici (Sandit Editore) scritti da Massimo Cassano, Perito Industriale, CTU presso il Tribunale di Foggia.
Articolo realizzato in collaborazione con Massimo Cassano.